Simbiosis × Daikin - Contrôle qualité robotisé
Ligne de contrôle d’étanchéité Daikin双龍
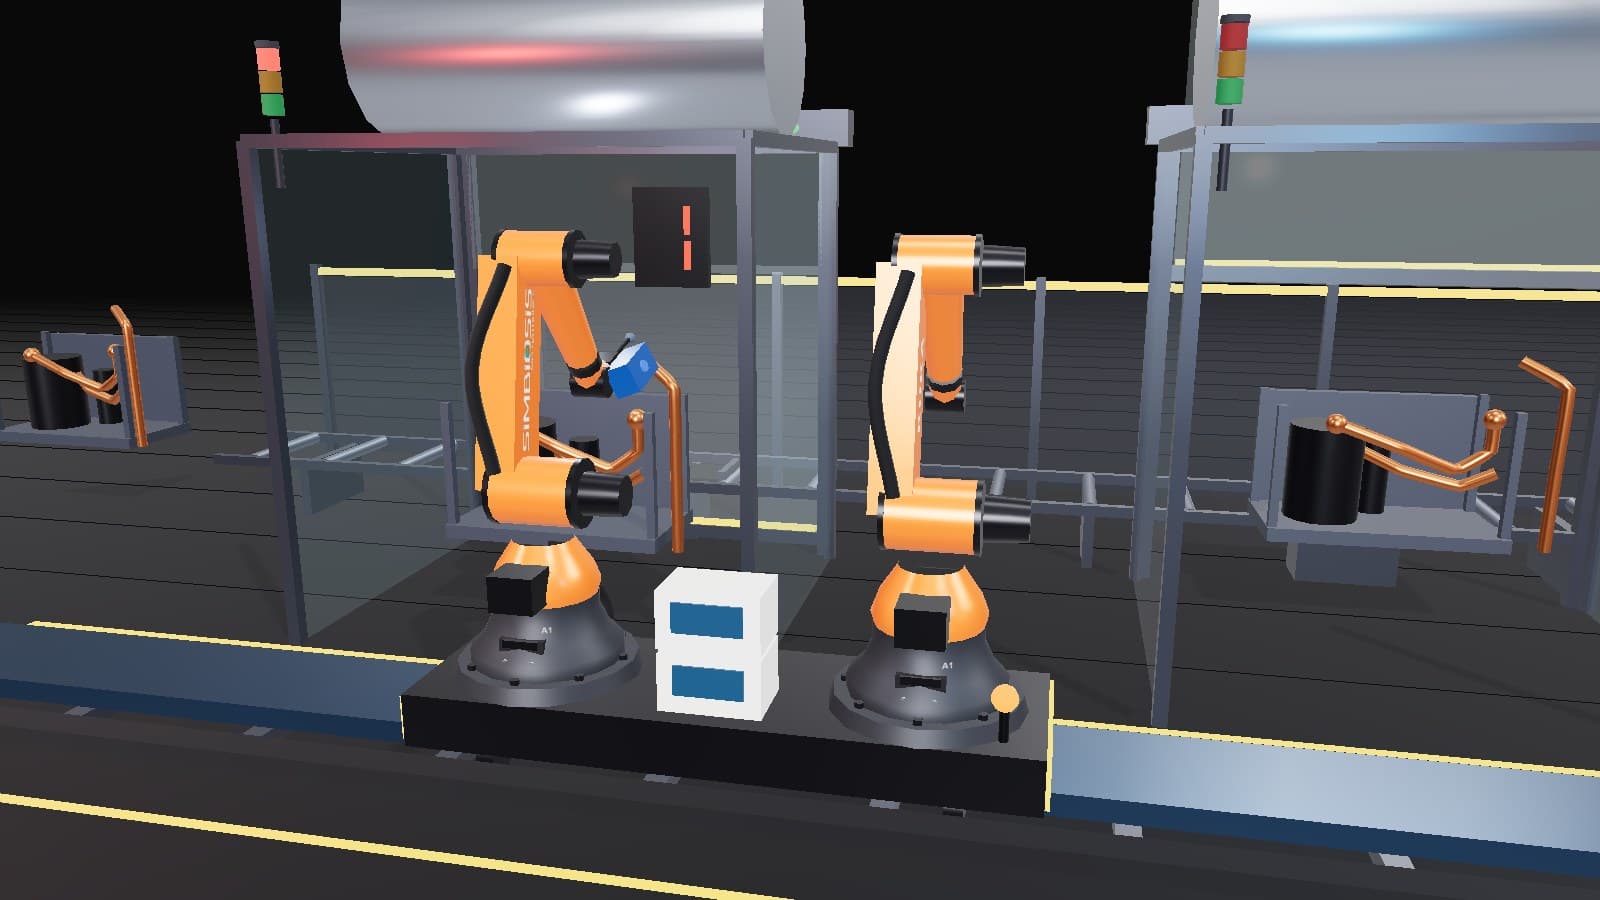
Deux robots KUKA, une seule mission : détecter la fuite avant que le produit ne quitte l’usine. Les points de brasure des unités extérieures de climatisation sont testés sans contact et à 100 % par détecteurs à hélium : une brasure défectueuse est repérée alors que le produit est encore sur la ligne.
Résultats - en chiffres
La fuite est désormais détectée à l’usine, plus sur le terrain : risque de SAV et de retours réduit
100 % des points contrôlés sur chaque produit, un test régulier et indépendant de l’opérateur
Temps de cycle divisé par deux grâce au scannage simultané des deux bras
Mesure sans contact : plus aucun tube endommagé par le test
Un point de brasure manqué, c’est un coût qui explose sur le terrain : une fuite de fluide frigorigène que l’usine ne détecte pas, c’est le client qui la découvre, avec SAV, retours et réputation en jeu. Le contrôle manuel au renifleur, lui, est lent, dépend de l’opérateur et ne teste jamais deux produits de la même façon. Dans cette cellule, deux robots KUKA se déplacent entre trois postes sur un rail 7e axe que nous avons conçu nous-mêmes. Les points de brasure de chaque modèle sont appris sur une pièce étalon ; une caméra 3D scanne chaque produit entrant et toutes les coordonnées des points sont recalées sur ce produit d’après les décalages mesurés : le risque de collision est éliminé. Les deux bras travaillent simultanément : les sondes du détecteur à hélium viennent se placer sur chaque point de brasure avec une précision millimétrique, sans toucher les tubes. Si une fuite est détectée, le point est marqué sur le modèle 3D du produit ; quel poste, quel point, quel robot, à quelle heure : chaque produit de la ligne laisse une trace enregistrée.
01 - Défi
Les difficultés rencontrées
Le point de départ : qu’est-ce qui ralentissait la ligne, la mettait en risque ou laissait ses données dans l’ombre ?
- 01Défi
Le coût en SAV et en réputation d’une fuite découverte sur le terrain, chez le client
- 02Défi
Un contrôle manuel au renifleur lent, dépendant de l’opérateur et irrégulier
- 03Défi
Aucun produit ne se positionne exactement de la même façon dans le gabarit : une automatisation à coordonnées fixes heurte le tube ou manque le point
- 04Défi
Tester plus de 55 modèles dans une seule cellule, sans nouvel apprentissage
02 - Solution
Nos solutions
Notre réponse : mécanique, automatisme et logiciel, réalisés par une seule équipe.
- 01Solution
Étalonnage sur pièce étalon : les coordonnées des points de chaque modèle sont définies une seule fois dans l’espace
- 02Solution
La caméra 3D mesure les décalages de chaque produit et le robot adapte tous ses mouvements à ce produit
- 03Solution
Deux robots sur un même chariot desservent trois postes grâce à un rail 7e axe conçu sur mesure
- 04Solution
Des cabines de test fermées, à circulation d’air contrôlée, pour un test d’étanchéité à l’hélium fiable
- 05Solution
Enregistrement en base de données de l’identifiant produit, du point de fuite, du robot qui l’a détecté et de l’horodatage
03 - Résultat
Les résultats obtenus
La différence mesurée sur la ligne, que le client constate chaque jour.
- 01Résultat
La fuite est désormais détectée à l’usine, plus sur le terrain : risque de SAV et de retours réduit
- 02Résultat
100 % des points contrôlés sur chaque produit, un test régulier et indépendant de l’opérateur
- 03Résultat
Temps de cycle divisé par deux grâce au scannage simultané des deux bras
- 04Résultat
Mesure sans contact : plus aucun tube endommagé par le test
- 05Résultat
Pour chaque produit, un enregistrement de fuite marqué en 3D et une analyse qualité par modèle
04 - Système
Points forts du projet
- 100 % des points de brasure contrôlés sur chaque produit
- Deux KUKA en simultané : temps de cycle divisé par deux
- Test sans contact : les tubes ne sont pas touchés, aucun risque d’endommagement
- Compensation automatique des décalages produit par caméra 3D
- Reconnaissance automatique de plus de 55 modèles (4 types de produits de base)
- Point de fuite marqué sur le modèle 3D et traçabilité complète
Technologies utilisées
Service associé
Le service que nous avons fourni dans le cadre de ce projet
Contact
Vous envisagez un projet similaire ?
Nous pouvons aussi développer des solutions sur mesure pour vous
Détails confidentiels
Découvrez de près ce que nous savons faire
En raison d’accords de confidentialité, nous ne publions pas le détail de nos projets. Pour découvrir nos compétences en détail, demandez l’accès à notre plateforme de démonstration : nous vous recontacterons selon votre besoin.